Un revêtement haute performance n’est pas défini par un seul nom de produit. Il est défini par la capacité du système de revêtement à répondre à une condition de service sévère, telle que la corrosion, l’exposition chimique, l’abrasion, la chaleur, l’exposition UV ou l’immersion. Dans les projets industriels, la haute performance doit être soutenue par la conception du système de revêtement, la préparation de surface, l’épaisseur sèche du film, l’adhérence, les données TDS et l’environnement réel de service.
Pour les entrepreneurs EPC, les responsables achats, les ingénieurs corrosion, les équipes de maintenance et les acheteurs industriels, la question la plus importante n’est pas “ Quel revêtement est le plus résistant ? ”. La meilleure question est :
Quelle performance ce projet nécessite-t-il et quel système de revêtement est conçu pour ce service ?
Ce guide explique comment comparer les revêtements haute performance pour les applications industrielles, comment évaluer un revêtement haute performance pour l’acier et quelles données de projet doivent être préparées avant de demander une recommandation technique ou un RFQ.
Ce que signifie le revêtement haute performance dans les projets industriels
Un revêtement haute performance est un système de revêtement sélectionné pour une condition de service sévère ou clairement définie. Il peut devoir résister à la corrosion, aux produits chimiques, à la chaleur, à l’exposition UV, à l’abrasion, à l’immersion, aux chocs, ou à une combinaison de plusieurs risques.
Les revêtements haute performance sont couramment utilisés pour :
- structures en acier dans des environnements de corrosion sévère ;
- équipements de traitement chimique ;
- réservoirs de stockage et pipelines ;
- structures d’eaux usées ;
- composants marins et offshore ;
- tuyaux chauds et équipements à haute température;
- machine industrielle exposée à l’abrasion ;
- équipement extérieur nécessitant une résistance UV et une résistance aux intempéries.
Une couche de protection haute performance n’est généralement pas monocouche. Elle peut inclure une primaire, une couche intermédiaire, une couche supérieure, une couche d’alignement, une couche de bandes, ou une couche barrière spécialisée selon le projet.
Pour les projets industriels sévères ou spéciaux, systèmes de revêtement industriels spécialisés devraient être examinés selon l’environnement de service réel.
Revêtement haute performance vs Revêtement industriel général
Un revêtement industriel général peut offrir l’apparence, une durabilité modérée et une protection atmosphérique normale. Un revêtement haute performance doit répondre à des critères de performance plus exigeants dans des conditions de service plus sévères.
La différence peut impliquer :
- une résistance à la corrosion accrue ;
- une meilleure résistance chimique ;
- une tolérance à la chaleur plus élevée ;
- des exigences d’adhérence plus strictes ;
- une DFT totale plus élevée ;
- une préparation de surface plus stricte;
- intervalle d’entretien plus long ;
- Inspecti on plus détaillée ;
- données de test spécifiques ou approbation du projet.
Par exemple, une finition générale d’équipement peut convenir à une machine intérieure, tandis qu’une zone de procédé chimique sévère peut nécessiter un système de revêtement époxy, flocons de verre, époxy phénolique, époxy sans solvant ou un autre système de revêtement spécialisé.
Pourquoi la haute performance n’est pas une seule catégorie de produit
La haute performance n’est pas une seule catégorie de produit car des risques industriels différents nécessitent des technologies de revêtement différentes. Époxy, polyuréthane, époxy phénolique, flocons de verre, primaire riche en zinc, revêtement résistant à la chaleur et revêtement marin peuvent tous être des options haute performance dans le bon environnement.
Cependant, aucun d’entre eux n’est automatiquement le meilleur choix pour chaque projet.
Un revêtement ne devrait pas être choisi uniquement parce qu’il est :
- plus épais ;
- plus cher ;
- à base d’époxy ;
- désigné comme résistance lourde ;
- advertisé comme haute performance ;
- testé pour des heures de brouillard salin élevées.
La sélection correcte dépend de l condition de service, du substrat, du système de revêtement, l'épaisseur de revêtement (DFT), de la préparation de surface, du type d'exposition et de l'entretien cible.
Correspondre l'exigence de performance à la technologie de revêtement
La sélection de revêtement haute performance doit commencer par l'exigence de performance. Un revêtement conçu pour résister aux UV peut ne pas résister à l immersion chimique. Un revêtement conçu pour les éclaboussures chimiques peut ne pas tolérer des températures élevées. Un revêtement adapté aux structures en acier peut ne pas convenir pour l lining des réservoirs.
| Exigence de performance | Orientation typique du revêtement | Applications industrielles courantes | Vérification des spécifications clés |
|---|---|---|---|
| Résistance sévère à la corrosion | Primaire riche en zinc + époxy + système PU ou époxy | Structures métalliques, marine, offshore | Catégorie de corrosion, DFT, préparation de surface |
| Résistance chimique | Époxy, époxy phénolique, flake de verre ou revêtement spécial | Réservoirs chimiques, équipements de procédé | Type de produit chimique, concentration, température |
| Résistance à l'abrasion | Époxy haute build, flake de verre ou revêtement spécial | Mécanique, plateformes, zones de boue | Type d’usure, choc, trafic, nettoyage |
| Résistance à la chaleur | Revêtement résistant à la chaleur en silicone ou modifié | Tuyaux chauds, échappements, centrales électriques | Température continue et maximale |
| Résistance UV / vieillissement | Couche de finition polyuréthane ou résistante aux intempéries | Acier extérieur, équipements, machines | Rétention de brillance/couleur, risque de craie |
| Résistance à l’immersion | Époxy sans solvant, époxy phénolique ou système de revêtement | Réservoirs, eaux usées, canalisations | Type liquide, temps d'immersion, test de défauts |
Ce tableau est un cadre de sélection, et non une liste universelle de produits. Le même actif industriel peut nécessiter plus d'une fonction de performance. Par exemple, un réservoir chimique extérieur peut nécessiter une résistance à la corrosion, une résistance chimique, une résistance UV et une vérification de la continuité du film.
Critères de performance clés que les acheteurs doivent vérifier
Les acheteurs doivent vérifier les critères de performance qui correspondent à l'environnement de service. Un système de revêtement haute performance doit être évalué par exposition à la corrosion, exposition chimique, abrasion, chaleur, UV, immersion, DFT, adhérence et objectif d'entretien.
Résistance à la corrosion
La résistance à la corrosion est l'une des raisons les plus courantes de choisir un revêtement haute performance pour l'acier. Les structures en acier, plateformes, pipelines, extérieurs de réservoirs et composants marins peuvent nécessiter une protection contre la corrosion au-delà des revêtements de service général.
Vérifications liées à la corrosion comprennent :
- catégorie de corrosion ;
- exposition en intérieur ou en extérieur ;
- environnement côtier ou marin;
- pollution industrielle;
- humidité ;
- exposition à l spray salin;
- type de primaire;
- DFT total ;
- qualité de la préparation de surface ;
- intervalle d'entretien prévu.
ISO 12944-5 fournit des conseils pour le choix des systèmes de revêtement de protection dans différents environnements et attentes de durabilité, mais le choix final du système doit rester spécifique au projet.
Pour la protection contre la corrosion de l'acier, les systèmes de revêtement anticorrosion époxy peut être utilisés comme couches de barrière, primaires ou couches intermédiaires selon la spécification.
Résistance chimique
La résistance chimique doit être évaluée par type chimique, concentration, température, temps d’exposition et que le service soit éclaboussures, déversement, vapeur, condensation ou immersion. Une peinture qui résiste à des éclaboussures occasionnelles peut ne pas convenir à une immersion continue.
L’exposition chimique peut inclure :
- acides ;
- bases ;
- solvants ;
- carburants ;
- eaux usées ;
- produits chimiques de nettoyage ;
- liquides de procédé ;
- environnements chimiques mixtes.
Les systèmes phénoliques époxy, enrobage à base de flocons de verre, époxy sans solvants et d’autres systèmes spécialisés peuvent être envisagés en fonction des conditions chimiques. La recommandation exacte doit être basée sur les données de résistance chimique et les informations de service du projet.
Résistance à l’abrasion et aux chocs
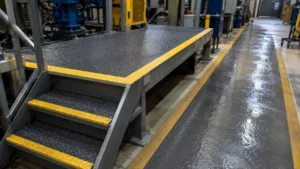
La résistance à l’abrasion et aux chocs est importante dans les zones de machines, plates-formes, équipements miniers, zones de boues, passerelles, zones de chargement et zones de manutention d’équipements. Une peinture peut offrir une forte résistance à la corrosion mais échouer si le trafic ou l’usure mécanique supprime le film.
Les vérifications liées à l’abrasion incluent :
- friction piétonnière;
- friction de chariot élévateur;
- impact de particule;
- mouvement de boues;
- abrasion de nettoyage;
- contact entre roue en acier ou palette;
- stratégie de réparation locale.
Un revêtement époxy à haute épaisseur ou un revêtement spécialisé résistant à l’abrasion peut être nécessaire lorsque l’usure est un mode de défaillance majeur.
Résistance à la chaleur
La résistance à la chaleur est requise pour les tuyaux chauds, les composants d'échappement, les cheminées, les équipements des centrales électriques, les chaudières, les fours et les équipements de procédé exposés à des températures élevées. Le revêtement doit être choisi en fonction de la température continue, de la température maximale et du cycle de température.
Les questions importantes comprennent :
- Quelle est la température de fonctionnement normale ?
- Quelle est la température maximale ?
- La surface est-elle isolée ?
- Le service est-il en intérieur ou en extérieur ?
- Le revêtement sera-t-il exposé à de la condensation lors de l'arrêt ?
- La corrosion sous isolation est-elle une préoccupation ?
- La rétention de couleur est-elle importante à haute température ?
Pour les services à chaud, revêtements industriels à haute température et spéciaux peuvent être examinés selon la température de fonctionnement et l'état du projet.
Résistance aux UV et au vieillissement
La résistance aux UV et à l'oxydation est importante pour l'acier extérieur, les équipements, les machines, l'extérieur des réservoirs et les structures exposées à la lumière du soleil. Les revêtements époxy peuvent offrir une protection barrière solide, mais ils peuvent blanchir sous une exposition UV prolongée. Une couche de finition polyurethane est souvent utilisée lorsque la couleur et la rétention de brillant sont importantes.
Les contrôles UV et d'usure présentent :
- exposition extérieure ;
- l'intensité de la lumière du soleil ;
- exigence de rétention de la couleur;
- l'exigence de rétention du brillant ;
- la tolérance au blanchiment ;
- intervalle de maintenance;
- compatibilité de la couche de finition.
Pour les équipements extérieurs et les structures en acier, des systèmes de couches de finition haute résistance au brouillard et aux intempéries en polyuréthane peuvent être utilisés par-dessus des primers époxy ou des couches intermédiaires lorsque cela est approprié.
Performance d'immersion et de revêtement
Le service d'immersion est plus exigeant que l'exposition atmosphérique ou les éclaboussures chimiques. L'intérieur des réservoirs, les structures d'eaux usées, les pipelines et les cuves de procédé peuvent nécessiter des systèmes de revêtement avec une continuité de film stricte, des exigences de cure et d'inspection.
Les contrôles liés à l'immersion comprennent :
- liquide stocké ;
- température ;
- pH ;
- exposition à des solvants ou carburants;
- durée d’immersion ;
- cycle de nettoyage;
- les tests de holidays ;
- temps de remise en service;
- méthode de réparation.
Pour immersion ou service de stockage, systèmes de revêtement pour réservoirs de stockage et pipelines doivent être examinés avec le liquide réel, la température et les exigences d’inspection.
Revêtement haute performance pour l’acier : quels changements ?
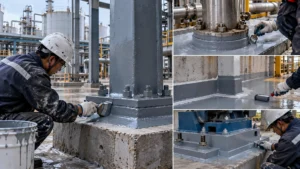
Le revêtement haute performance pour l’acier nécessite plus que le choix d’un produit robuste. La véritable performance dépend de la préparation de l’acier, du choix de l’apprêt, de la couche intermédiaire, du vernis de finition, de l’épaisseur de référence (DFT), du durcissement, de l’inspection et de l’environnement réel de corrosion.
Structures métalliques dans des environnements de corrosion sévère
Les revêtements haute performance pour l’acier sont souvent utilisés dans les environnements C4, C5, marins, offshore, d’usines chimiques, d’usines électriques et d’infrastructures industrielles. Ces projets nécessitent des systèmes de revêtement qui résistent à l’humidité, aux sels, aux polluants et à une exposition extérieure à long terme.
Un système de revêtement pour structure en acier peut comprendre :
- sablage abrasif;
- apprêt riche en zinc ou apprêt époxy ;
- couche intermédiaire époxy ;
- revêtement supérieur polyuréthane ;
- revêtement en bandes sur les arêtes et les soudures ;
- contrôle DFT ;
- contrôles d’adhérence ou de réparation lorsque nécessaire.
Pour l'exposition marine et au sel, systèmes de revêtement marins peut être réexaminé lorsque l'eau de mer, la rosée salée ou des conditions offshore sont impliquées.
Pourquoi la DFT et la préparation de surface déterminent la véritable performance
La DFT et la préparation de surface décident souvent si un système de revêtement haute performance fonctionne réellement en service. Même un revêtement de haute qualité peut échouer tôt si l'acier est contaminé, que le profil est incorrect, que la DFT est trop basse ou que le film est sous-cu etér.
Les vérifications importantes incluent :
- propreté;
- le profil de la surface ;
- sels solubles ;
- l’élimination de la poussière ;
- revetement en bande ;
- épaisseur de film humide;
- épaisseur de film sec;
- temps de prise ;
- intervalle de retraçage.
ASTM D7091 couvre la mesure nondestructive de la DFT pour les revêtements non magnétiques sur les métaux ferreux et les revêtements non magnétiques et non conducteurs sur les métaux non ferreux. De nombreuses spécifications industrielles fixent des DFT minimales et maximales pour chaque couche.
When Zinc-Rich, Epoxy, PU or Specialty Systems Are Used
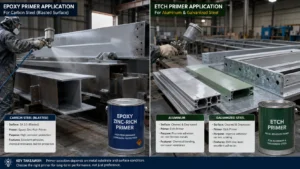
Different coating technologies serve different steel protection roles. Zinc-rich primers may be used for cathodic protection on prepared carbon steel. Epoxy coatings provide barrier protection and chemical resistance. Polyurethane topcoats improve UV, color and gloss retention. Specialty systems may be needed for heat, chemicals, immersion or severe abrasion.
A high-performance steel system may use:
- zinc-rich primer for prepared steel;
- epoxy primer for adhesion and barrier protection;
- high-build epoxy intermediate coat;
- polyurethane topcoat for outdoor weathering;
- glass flake coating for chemical or abrasion resistance;
- heat-resistant coating for hot equipment.
The system should be selected by environment, not by product name alone.
Check TDS and Test Data Before Specification
TDS and test data should be reviewed before specifying a high-performance coating. However, test results should be interpreted according to service conditions. Laboratory tests support selection, but they do not replace project data.
DFT and Coating System Thickness
DFT controls barrier performance, film continuity, durability and coating cost. Too little DFT may reduce protection, while excessive DFT can create curing, cracking, solvent retention or overcoating problems depending on the product.
Buyers should check:
- DFT per coat;
- total system DFT;
- minimum and maximum DFT;
- wet film thickness target;
- nombre de couches ;
- edge and weld stripe coat requirement;
- repair DFT requirements.
DFT should be connected to the full system design, not treated as an isolated number.
Adhesion and Surface Preparation
Adhesion depends on surface preparation, primer compatibility, curing, cleanliness and recoat condition. A high-performance coating system must bond to the substrate and between layers.
Adhesion checks may include:
- pull-off adhesion;
- cross-cut or field adhesion check where specified;
- compatibilité de l'ancien revêtement ;
- primer-to-topcoat compatibility;
- surface profile verification;
- contamination control.
ASTM D4541 covers pull-off strength testing of coatings using portable adhesion testers and is commonly referenced where adhesion testing is required.
Chemical, Salt Spray and Heat Data
Chemical resistance, salt spray and heat data can support coating selection, but they must be matched to the real exposure. A salt spray result alone does not prove performance in every marine or industrial environment. Chemical immersion data does not automatically apply to chemical vapor or mixed chemical splash.
ASTM B117 covers the salt spray/fog test environment and apparatus conditions. It can be useful for comparative testing, but coating selection should still consider corrosion category, substrate, surface preparation, DFT and service environment.
When reviewing test data, ask:
- Which chemical was tested?
- At what concentration?
- At what temperature?
- Was the exposure immersion, splash or vapor?
- What DFT was tested?
- Was the coating fully cured?
- What substrate preparation was used?
Service Life and Maintenance Interval
High-performance coating does not mean maintenance-free. It means the coating system is designed to meet a target service life or maintenance interval under defined conditions.
Buyers should define:
- expected service life;
- inspection interval;
- maintenance window;
- repair method;
- downtime limitation;
- acceptable appearance change;
- failure consequence.
A coating system that is easy to inspect and repair may be more practical than a system that looks strong on paper but is difficult to maintain in the field.
Avoid Common Mistakes When Choosing High-Performance Coatings
High-performance coating selection can fail when buyers focus on product names instead of service data. A coating should be selected by exposure, substrate, required performance, inspection method and maintenance target.
Choosing Only by Resin Type
Choosing only by resin type is risky because “epoxy,” “polyurethane,” or “silicone” describes chemistry, not complete project suitability. Different products within the same chemistry can perform very differently.
Par exemple :
- epoxy may be used for primer, intermediate coat or tank lining;
- polyurethane may be used for UV-resistant topcoat;
- silicone-modified coating may be used for heat resistance;
- glass flake coating may be used for chemical and barrier protection.
The resin type is only the starting point.
Treating Salt Spray Hours as the Only Proof
Salt spray hours should not be treated as the only proof of coating performance. Salt spray testing can support comparison, but real industrial exposure may include UV, wet-dry cycling, chemicals, abrasion, temperature changes and mechanical damage.
A coating with impressive salt spray data may still be unsuitable if:
- the surface preparation is wrong;
- DFT is too low;
- the environment includes chemicals;
- UV exposure is severe;
- the coating is used in immersion without approval;
- the substrate is not compatible.
Salt spray data should support, not replace, coating system review.
Ignoring Splash vs Immersion
Chemical splash and immersion are different service conditions. A coating may resist occasional splash but fail under continuous immersion. Immersion requires stricter film continuity, cure, inspection and often holiday testing.
Before specifying chemical-resistant coating, confirm:
- éclaboussures ou immersion ;
- exposure time;
- liquid temperature;
- concentration chimique ;
- cycle de nettoyage;
- return-to-service requirement.
This distinction is especially important for tanks, containment areas, wastewater structures and process equipment.
Using Outdoor Finish Where Chemical Resistance Is Required
Outdoor finish coatings may provide good UV and weathering resistance, but they may not resist strong chemicals. A polyurethane topcoat can be excellent for appearance and weathering, but severe chemical exposure may require epoxy, phenolic epoxy, glass flake or another specialty system.
The coating system should match the dominant risk:
- UV and weathering;
- corrosion;
- attaque chimique ;
- heat;
- immersion;
- abrasion.
When multiple risks are present, the full system must be designed around the most severe service condition.
Asking Only for Price Without Service Data
A price-only RFQ is not enough for high-performance coating. Without service data, the supplier cannot confirm the correct coating type, DFT, surface preparation, cure time, inspection method or maintenance expectation.
A better RFQ should describe the environment and performance target. This allows the manufacturer to recommend a suitable coating system rather than simply quote a product name.
Prepare RFQ Data for a High-Performance Coating Project
A high-performance coating RFQ should include the asset type, substrate, service environment, chemical exposure, temperature, immersion condition, UV exposure, abrasion risk, DFT requirement, surface preparation and inspection standard.
Service Environment Data the Manufacturer Needs
The manufacturer needs detailed service data to match the coating to the project.
Useful service information includes:
- type d'actif ;
- steel, concrete, tank, pipeline or equipment substrate;
- exposition en intérieur ou en extérieur ;
- catégorie de corrosion si connue ;
- coastal, marine or industrial atmosphere;
- le type de produit chimique ;
- concentration chimique ;
- température ;
- splash or immersion exposure;
- exposition aux UV;
- abrasion or impact;
- produits chimiques de nettoyage ;
- expected service life;
- intervalle d’entretien.
This information helps separate general industrial coating needs from severe service coating system needs.
Project and Application Data
Application data is equally important because high-performance coating depends on correct installation. A strong system can fail if the surface preparation or application conditions are poor.
Fournir :
- méthode de préparation de surface ;
- épaisseur sèche nécessaire (DFT) ;
- nombre de couches ;
- méthode d’application;
- application en atelier ou sur site ;
- temperature and humidity;
- recoat schedule;
- fenêtre d’arrêt/temps d’arrêt;
- inspection requirement;
- photos, drawings or specifications;
- repair or new-build scope.
If the asset is already coated, include old coating condition and failure photos.
Quand HUILI peut recommander un autre système de revêtement
HUILI may recommend another coating system when the requested product does not match the service condition. Depending on exposure, the recommendation may involve epoxy, polyurethane, glass flake, phenolic epoxy, solvent-free epoxy, heat-resistant coating, marine coating or another specialty system.
Possible recommendations include:
- epoxy anti-corrosion coating for barrier protection;
- PU topcoat for outdoor UV and color retention;
- phenolic epoxy for selected chemical service;
- glass flake coating for severe chemical or barrier needs;
- heat-resistant coating for hot equipment;
- marine coating for salt and seawater exposure;
- tank lining for immersion service.
The correct recommendation starts with the service environment, not the product name.
FAQ
What is a high-performance coating?
A high-performance coating is a coating system selected for a defined severe service condition such as corrosion, chemicals, heat, UV exposure, abrasion or immersion. It should be supported by suitable TDS data, surface preparation, DFT, adhesion and project-specific performance requirements.
How is high-performance coating different from general industrial coating?
General industrial coating may provide appearance and moderate protection. High-performance coating is selected for harsher service conditions and usually requires stricter system design, surface preparation, DFT control, test data review and inspection.
What high-performance coating is suitable for steel?
High performance coating for steel depends on corrosion environment, surface preparation, exposure, DFT and service target. Options may include zinc-rich primer systems, epoxy systems, epoxy plus polyurethane systems, marine coatings or specialty coatings for chemical, heat or immersion service.
Is epoxy always considered a high-performance coating?
No. Epoxy can be part of a high-performance coating system, but not every epoxy product is suitable for every severe service condition. Epoxy may be used for primer, barrier protection, chemical resistance or lining, but final selection depends on service environment and system design.
What data should I provide for a high-performance coating quotation?
You should provide asset type, substrate, corrosion environment, chemical exposure, temperature, immersion or splash condition, UV exposure, abrasion risk, expected service life, surface preparation, DFT requirement, application method, inspection standard, drawings and photos.
Request a High-Performance Coating Recommendation
High-performance coating should be selected according to service environment, performance criteria, substrate, DFT, surface preparation, inspection requirement and maintenance target. HUILI can review your project and recommend whether epoxy, polyurethane, glass flake, phenolic epoxy, heat-resistant, marine or specialty coating systems are suitable.
Pour une recommandation plus précise, envoyez :
- type d'actif ;
- substrate: steel, concrete, tank, pipeline or equipment;
- catégorie de corrosion si connue ;
- chemical exposure and concentration;
- température ;
- condition de splash ou d’immersion ;
- UV or outdoor exposure;
- abrasion or impact risk;
- expected service life;
- intervalle de maintenance;
- méthode de préparation de surface ;
- exigence de DFT ;
- méthode d’application;
- inspection standard;
- drawings, photos or project specification.
Envoyez vos coordonnées via la high-performance coating project inquiry page so the technical team can support coating system selection, TDS review, performance comparison and RFQ preparation.